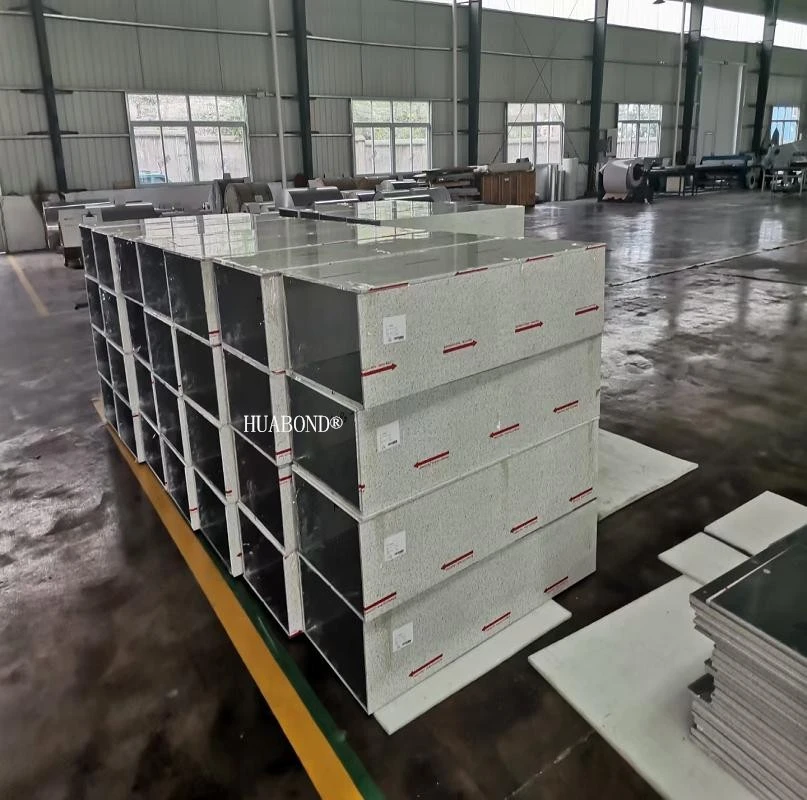
ایلومینیم شیٹ پروسیسنگ عمل
◆ ہر عمل کی پروسیسنگ لوازم:

(1) آرڈر وصول کرنا:
① پروسیسنگ آرڈر حاصل کرنے کے بعد، آپریٹر کو ڈرائنگ کے ارادے کو سمجھنا چاہیے اور چیک کرنا چاہیے کہ آیا ڈرائنگ میں اشارہ کیا گیا ڈیٹا متعلقہ ڈیٹا سے مطابقت رکھتا ہے۔
②مماثل حالات کے تحت، مواد کی منصوبہ بندی کریں اور مواد حاصل کرنے کے طریقہ کار سے گزریں۔
(2) مواد وصول کرنا:
① آرڈر میں بیان کردہ مواد کی قسم، تصریح اور رنگ کے مطابق، گودام کے کلرک کی منظوری اور اشارے کے بعد، مواد کو آرڈر کی مقدار کے مطابق اٹھایا جاتا ہے۔
②گودام سے باہر نقل و حمل، اکثر کرین کے ذریعے؛ ہاتھ سے کم، کاٹنے کے لیے کاٹنے والی مشین میں لے جایا جاتا ہے۔
(3) کاٹنا:
① امپورٹڈ کٹنگ مشین سے کمپوزٹ بورڈ کاٹتے وقت، پہلے پوزیشنر کو مطلوبہ سائز میں ایڈجسٹ کریں، پہلے ایک چھوٹا سا پوائنٹ کاٹیں، اور پھر چیک کریں کہ آیا سائز مطلوبہ سائز کے مطابق ہے۔ جب یہ مماثل ہو جائے تو کاٹنا شروع کر دیں، بصورت دیگر اس کے ملنے تک ایڈجسٹ کریں۔
②جامع بورڈز کاٹتے وقت، کاٹنے کی سمت بائیں سے دائیں اور اوپر سے نیچے ہونی چاہیے۔ ریورس کاٹنے کی اجازت نہیں ہے۔ پینل کا سامنا اوپر کی طرف ہونا چاہیے۔ جب دو لوگ ایک ساتھ کاٹتے ہیں، تو انہیں یہ بتانے کے لیے سادہ اشاروں یا پاس ورڈز کا استعمال کرنا چاہیے کہ وہ کاٹ سکتے ہیں۔ کلچ کو دبانے کے لیے ایک آپریشن۔
③ کاٹنے کے بعد، چیک کریں کہ کٹ پلیٹ کا ڈیٹا پروسیسنگ آرڈر کے مطابق ہے یا نہیں، اور غلطی کو ±10ملی میٹر ہونے کی اجازت ہے۔
④ پلیٹ کے ختم ہونے کو پہنچنے والے نقصان سے بچنے کے لیے پلیٹ کو صفائی کے پلیٹ فارم پر آہستہ سے رکھیں۔
(4) گروونگ:
① سب سے پہلے، چیک کریں کہ آیا کٹنگ پلیٹ ڈیٹا میں استعمال ہونے والا مواد پروسیسنگ آرڈر کی ضروریات کو پورا کرتا ہے۔
② گروونگ کرتے وقت، پروسیسنگ شیٹ کا دوبارہ تجزیہ، تصدیق اور حتمی شکل دی جانی چاہیے۔
③ اس آئٹم کو چلانے کے لیے ایک شخص کا ذمہ دار ہونا ضروری ہے۔ نالی کی سمت بائیں سے دائیں، اوپر سے نیچے تک ہونی چاہیے۔ ریورس کاٹنے کی اجازت نہیں ہے۔ قوت کافی اور مستحکم ہونی چاہیے۔ پوزیشننگ وہیل جامع بورڈ کے ساتھ قریب سے منسلک ہونا ضروری ہے، ورنہ نالی کی گہرائی متضاد ہو جائے گا.
④ نالی کرتے وقت، پہلے ڈسپلے کو مطلوبہ سائز میں ایڈجسٹ کریں۔ ٹرائل کھولنے پر، نالیوں کی ڈیبگنگ کے لیے جامع بورڈ کا ایک چھوٹا ٹکڑا استعمال کریں۔ ڈیبگنگ اثر کو جامع بورڈ کی گروونگ ضروریات کو پورا کرنا چاہیے۔ {{0}}.3mm اور 0.5mm کے درمیان، پلاننگ گروو کی چوڑائی 3mm اور 4mm کے درمیان ہے، جو کہ پچھلی سطح کی ظاہری شکل کو متاثر نہیں کرے گی، اور پوزیشن اور سائز کی خرابی نالی کے ±0.5 ملی میٹر ہونے کی اجازت ہے۔
⑤ ختم کو پہنچنے والے نقصان سے بچنے کے لیے grooving کے بعد احتیاط سے ہینڈل کریں۔

(5) کارنر کاٹنا:
اسے کونے کی چھدرن مشین پر تصویر میں دکھائی گئی پوزیشن کے مطابق چھینا جانا چاہیے، اور کاٹنے والے زاویہ کو پلاننگ نالی کی سنٹرل لائن سے تجاوز کرنے کی اجازت نہیں ہے۔
(6) موڑنے:
① محتاط رہیں کہ تھکاوٹ سے ہونے والے نقصان سے بچنے کے لیے بار بار نہ جھکیں، زیادہ سے زیادہ دو بار موڑیں، اور سائز کی قابل اجازت غلطی ±1 ہے۔{1}}mm ہے۔
② موڑنے کے بعد، جامع بورڈ کی جھکی ہوئی حفاظتی فلم کو ہلکے سے کھرچنے کے لیے وال پیپر چاقو کے پچھلے حصے کا استعمال کریں۔ محتاط رہیں کہ بورڈ کی سطح کو کھرچ نہ جائے۔ پوزیشن موڑنے والی جگہ سے تقریباً 4 ملی میٹر دور ہے، اور پھر حفاظتی فلم کو پھاڑ دیں۔
(7) پینل اسمبلی اور کمک:
① جامع بورڈز، منسلک فریموں، پسلیوں اور 3M ٹیپ کے جوڑوں کو صاف کرنے کے لیے آئسوپروپینول/پانی کا مرکب (1:1) یا زائلین استعمال کریں۔
②3M چپکنے والی ٹیپ کو پہلے منسلک فریم اور مضبوط کرنے والی پسلیوں سے جوڑا جاتا ہے۔ آپریشن کے دوران، فلم کے پھٹ جانے کے بعد 3M چپکنے والی ٹیپ اور صاف شدہ سطح کو ہاتھوں یا دیگر اشیاء سے مت چھوئے۔
③ منسلک فریم کو 3M چپکنے والی ٹیپ کے ساتھ جامع بورڈ باکس میں بیٹھیں، اپنے ہاتھوں یا ربڑ کے ہتھوڑے سے منسلک فریم کو ہلکے سے تھپتھپائیں، تاکہ جامع بورڈ کا جھکا ہوا کنارہ منسلک فریم کے ہک گروو میں داخل ہو، تاکہ 3M چپکنے والی ٹیپ اور کمپوزٹ بورڈ مضبوطی سے بندھے ہوئے ہیں اور کمپوزٹ ہیں پینل فلینج کا سیون گیپ 0.4 ملی میٹر سے کم ہے۔
④ ڈیزائن ڈرائنگ کی ضروریات کے مطابق، سوراخ کرنے کے لیے ڈرلنگ ٹیمپلیٹ کا استعمال کریں، بلائنڈ rivets کے درمیان فاصلہ 350mm ہے، اور سوراخ کا انتظام دونوں سروں سے درمیان تک ہے، اور پھر سیلف ٹیپنگ اسکرو یا بلائنڈ rivets انسٹال کریں۔
⑤ مضبوط کرنے والی پسلیاں جامع پینل کے ساتھ مضبوطی سے جڑی ہوئی ہیں۔ سیلف ٹیپنگ کیل یا بلائنڈ ریوٹس کو مضبوط کرنے والی پسلی کے دونوں سروں اور کمپوزٹ پینل کے کنارے کے سنگم پر استعمال کیا جاتا ہے۔ ہوشیار رہیں کہ پینل کو نقصان نہ پہنچے۔

(8) دوبارہ امتحان:
①اسمبلی پلیٹ کی لمبائی اور چوڑائی کا قابل اجازت انحراف ±1.5mm ہے۔ اخترن سائز کا قابل اجازت انحراف 2.5 ملی میٹر سے کم یا اس کے برابر ہے۔ پلیٹ کی موٹائی ±0.5 ملی میٹر ہے؛ کونے کی پلیٹ کے زاویہ کی قابل اجازت انحراف ±0.5 ڈگری ہے۔
② چیک کریں کہ کیا ہر پروسیسنگ طریقہ کار کو ضرورت کے مطابق انجام دیا گیا ہے، اور کیا پروسیسنگ اثر اہل ہے یا نہیں۔
(9) ذخیرہ:
معائنہ سے گزرنے کے بعد، پوشاک اور پوشاک کو ایک دوسرے کے آمنے سامنے رکھا جاتا ہے، اور تیار شدہ پروڈکٹ کے ریک پر افقی سے 80 ڈگری کے زاویے پر رکھا جاتا ہے۔ نوٹ کریں کہ نقل و حمل کے وقت، پلیٹ کو فلیٹ نہیں اٹھایا جا سکتا، اور پلیٹ کی خرابی سے بچنے کے لیے اسے ایک طرف لے جانے کی ضرورت ہے۔

◆ تفصیل:
A. 3M چپکنے والی ٹیپ استعمال کرنے کے لیے درجہ حرارت کی ضروریات:
① T>10 ڈگری، 4950 چپکنے والی ٹیپ کا استعمال کریں؛
② 0 ڈگری T سے کم یا اس کے برابر 10 ڈگری سے کم یا اس کے برابر، 4951 چپکنے والی ٹیپ کا استعمال کریں؛
③ جب محیطی درجہ حرارت 0 ڈگری سے کم ہو تو 3M ٹیپ بانڈنگ کی اجازت نہیں ہے۔
B. ایلومینیم شیٹ استعمال کرتے وقت، اس بات کو یقینی بنائیں کہ موڑنے والے حصے پر ایلومینیم شیٹ کی موٹائی 2 ملی میٹر سے کم نہ ہو۔
C. دھاتی پینٹ کے ساتھ آرائشی پینلز کی پروسیسنگ کرتے وقت، سمت کی طرف توجہ دی جانی چاہیے، اور پروسیسنگ ڈیزائن ڈرائنگ پر نشان زد سمت کے مطابق کی جانی چاہیے۔